図面の一行に込められた狙いを読み解き、加工という形にしていきます。
4つの加工技術と、その組み合わせ
当社は精密微細穴加工・精密微細加工・ガンドリル加工(深穴)・ホーニング加工(内面仕上げ)の4つを軸に、半導体・医療機器・自動車・航空宇宙・エネルギー・分析機器の分野へ部品を供給しています。
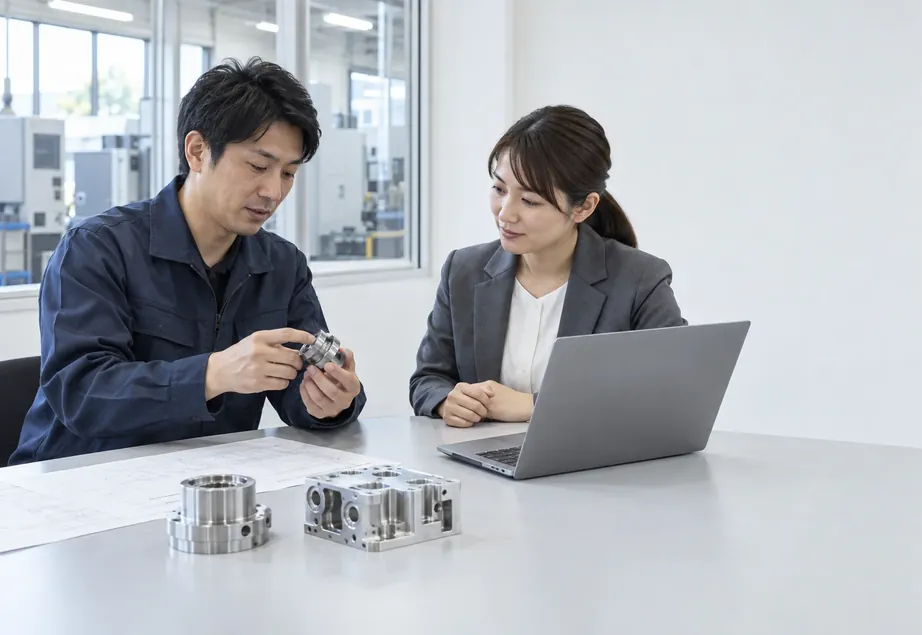
1社で複数の加工を持つ利点は、工程をまたいだ判断ができることです。穴をあけてから内面を仕上げるのか、仕上げてから穴をあけるのか。順番が変わると精度も費用も変わります。図面をお預かりした段階で、工程の順序からご提案します。
- φ0.03mmの微細穴から、深さ520mmの深穴まで社内で対応
- 単品・試作1個からの受注に対応(量産移行後の継続生産も可)
- 図面が固まる前の形状相談・加工可否の判断をお受けします
- 治具は社内で設計・製作し、保持方法から精度を作ります
- 穴径・内径は全数測定、記録は納品時にお渡しします
- 深穴とホーニングを続けて行えるため、工程間の待ちがありません
- 材質はステンレス・チタン合金・アルミ合金・銅合金・樹脂・超硬・耐熱合金に対応
01
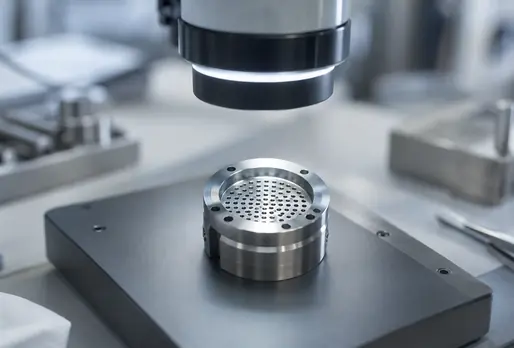
精密微細穴加工
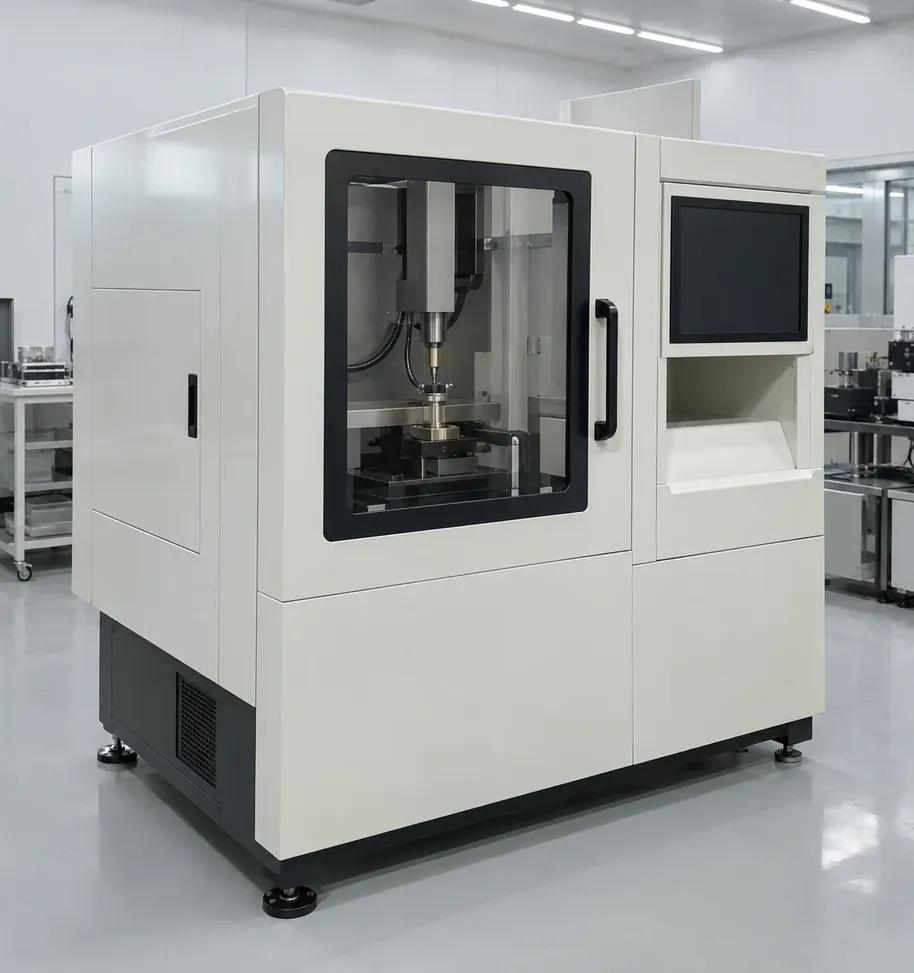
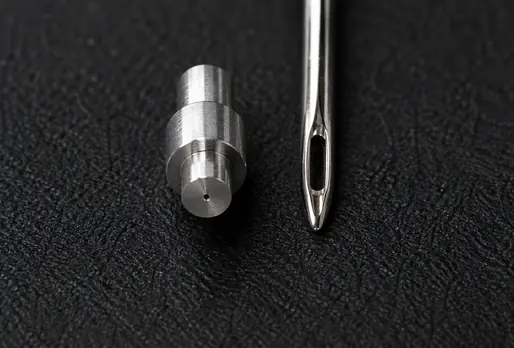
径φ0.03mmから、抜けの狙いまで一本で決める
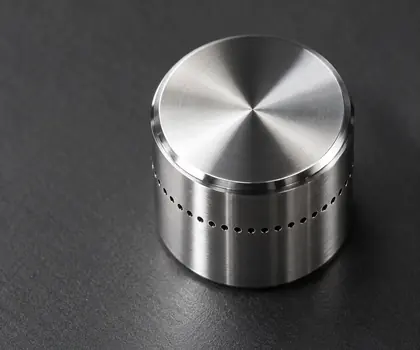
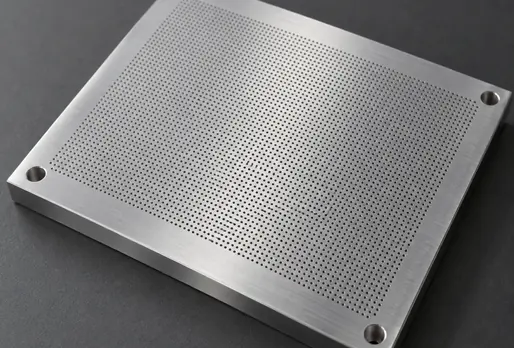
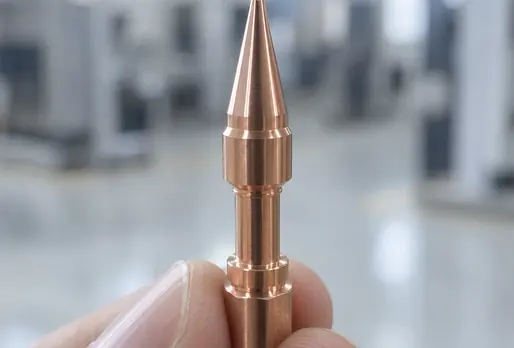
放電加工と超硬ドリルを使い分け、φ0.03mmからφ0.12mmの微細穴を加工します。L/D(深さと径の比)は12から60まで対応し、入口と出口のダレを抑えた形状で仕上げます。
穴は開けるだけでは機能しません。流量・噴霧・冷却のどれを狙う穴なのかを図面と用途から読み解き、径の公差と面の状態を決めていきます。狙いが分かれば、加工条件と検査方法も決まります。
穴径は投影機と画像測定機で全数確認し、断面が必要な場合は試作段階で切断観察を行います。量産では加工機ごとに条件を固定し、ロット間のばらつきを抑えます。
| 加工径 | φ0.03 〜 φ0.12mm |
|---|---|
| アスペクト比(L/D) | 12 〜 60 |
| 寸法公差 | ±0.008mm |
| 主な材質 | ステンレス・超硬・チタン合金 |
製品サンプル
02
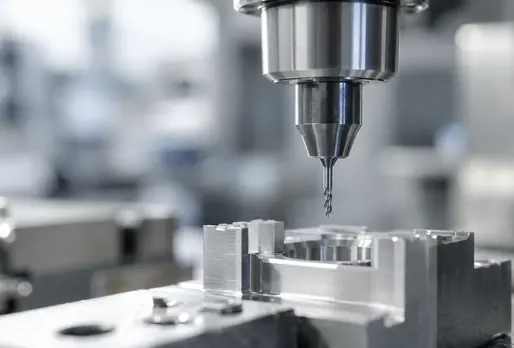
精密微細加工
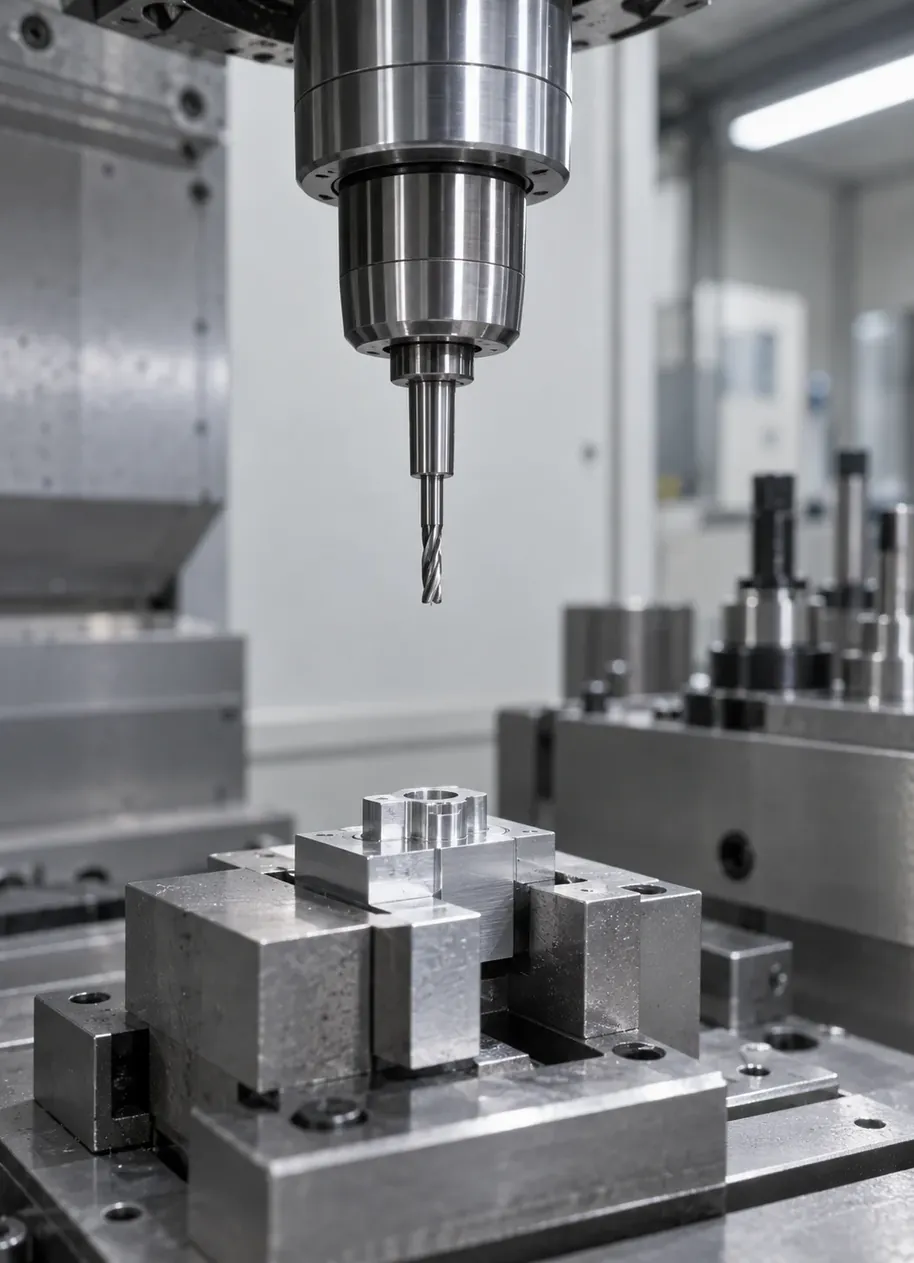
小さな部品ほど、段取りで精度が決まります
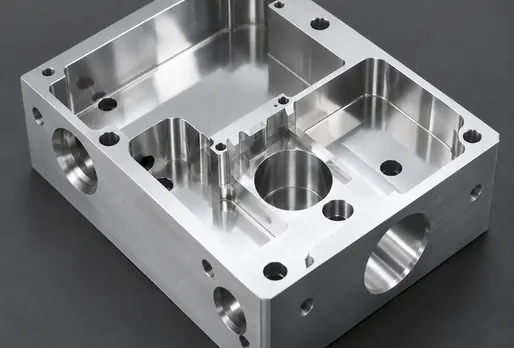
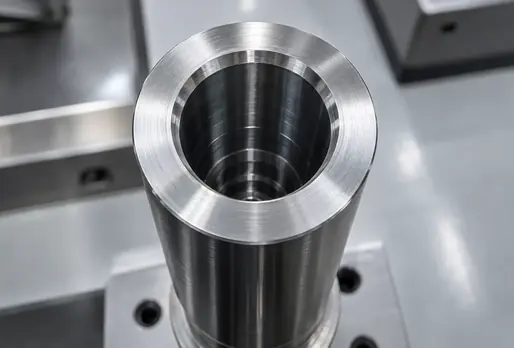
直径1mm前後の軸物から、厚さ0.2mmの薄板まで、小物部品の切削・研削に対応します。工具径が小さくなるほど、切削抵抗と熱の影響が形状に出るため、取り代の配分と保持方法を先に決めてから加工に入ります。
治具は社内で設計・製作します。既製のチャックで保持できない形状は、部品の機能面を傷めない受け方を考えるところから始めます。段取りに時間をかけた方が、結果として総所要時間は短くなります。
仕上げ面は必要な部分だけを磨き、機能に関わらない面は加工痕を残します。どこを仕上げるかはご相談のうえで決め、見積の内訳にも反映します。
単品・試作から、月産500個程度までの繰り返し生産まで対応します。図面が固まっていない段階でも、形状の相談からお受けしています。
| 加工径レンジ | φ0.13 〜 φ1.00mm |
|---|---|
| アスペクト比(L/D) | 130 まで |
| 寸法公差 | ±0.008 〜 ±0.04mm |
| ロット | 単品試作 〜 月産500個 |
製品サンプル
03
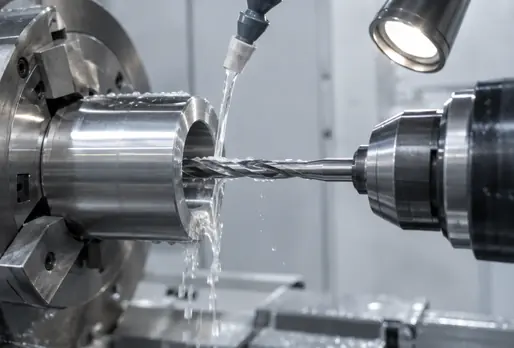
ガンドリル加工
深さ520mmまで、まっすぐを保って通す
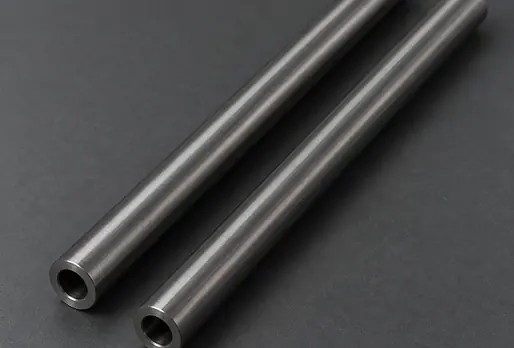
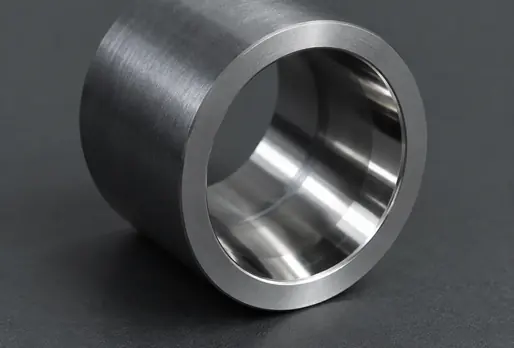
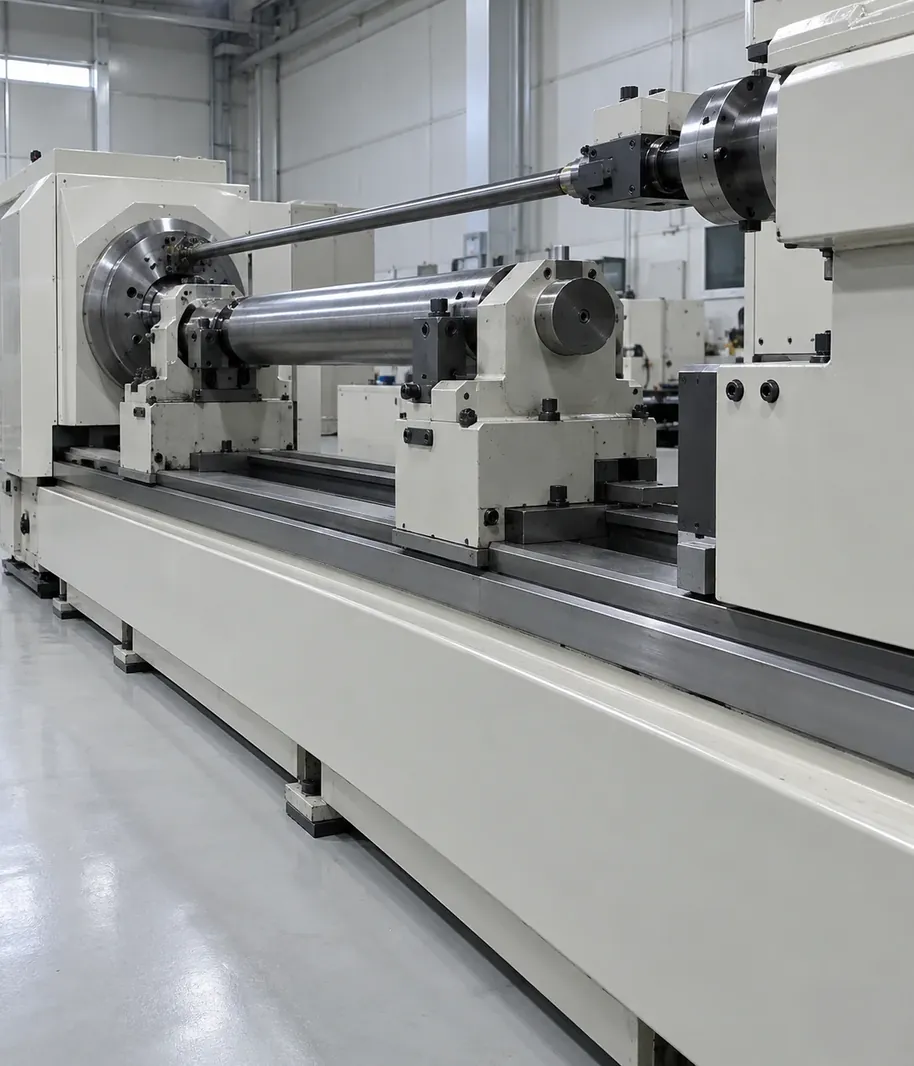
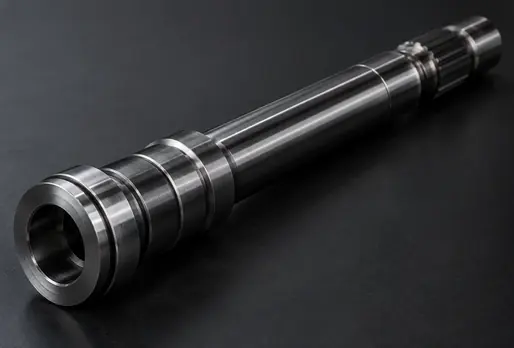
ガンドリル加工は、油穴・冷却穴・油圧部品の通り穴など、径に対して深い穴をあける加工です。当社ではφ6.00mmで深さ520mmまで対応し、曲がり量を抑えて加工します。
深穴は、切りくずの排出と冷却油の圧力管理が要点になります。加工中の音と負荷を見ながら送りを調整し、途中で工具を逃がすタイミングを判断します。この判断は数値化しきれないため、加工者の経験が結果に出ます。
入口と出口の位置関係は、加工前の芯出しでほぼ決まります。素材の反りや前工程の面精度を確認し、必要であれば下穴と面取りの工程を追加します。
加工後は内面の状態を内視鏡で確認し、必要に応じてホーニング加工で仕上げます。深穴とホーニングを社内で続けて行えるため、工程間の輸送と待ち時間がありません。
| 最大加工深さ | 520mm(φ6.00) |
|---|---|
| 対応径 | φ2.0 〜 φ20.0mm |
| 曲がり量 | 深さ100mmあたり0.05mm以下 |
| 主な用途 | 油穴・冷却穴・油圧部品 |
製品サンプル
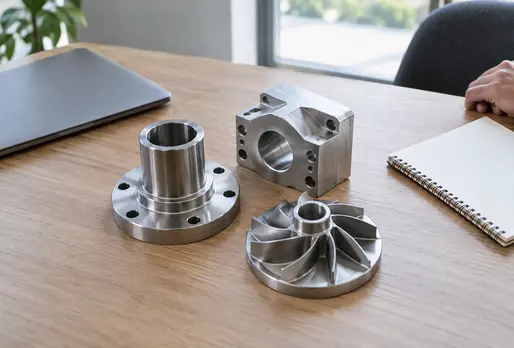
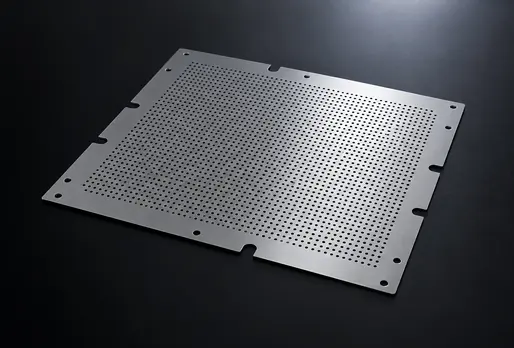
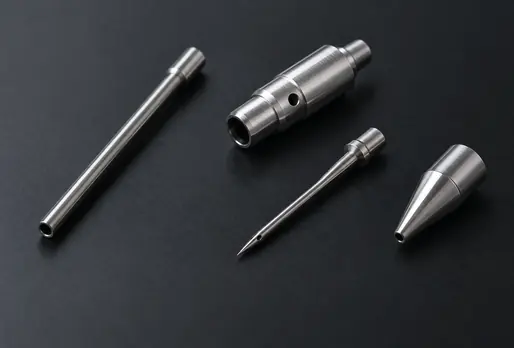
04
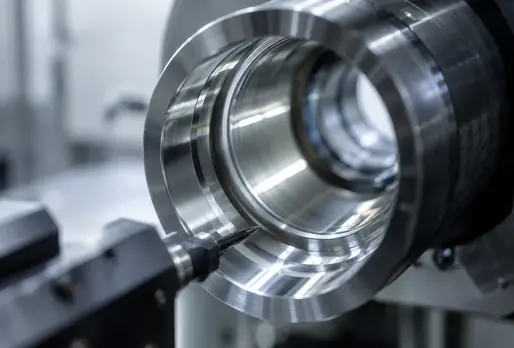
ホーニング加工
内面の当たりを、機能に合わせて整える
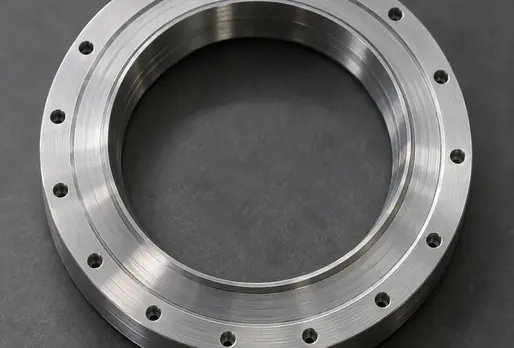
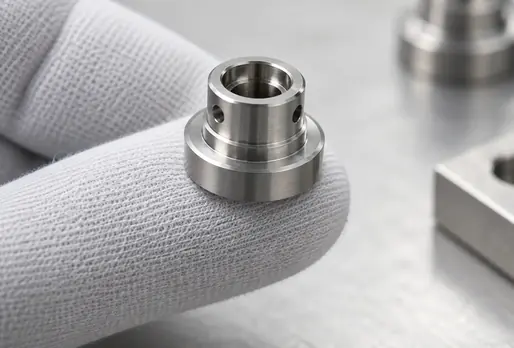
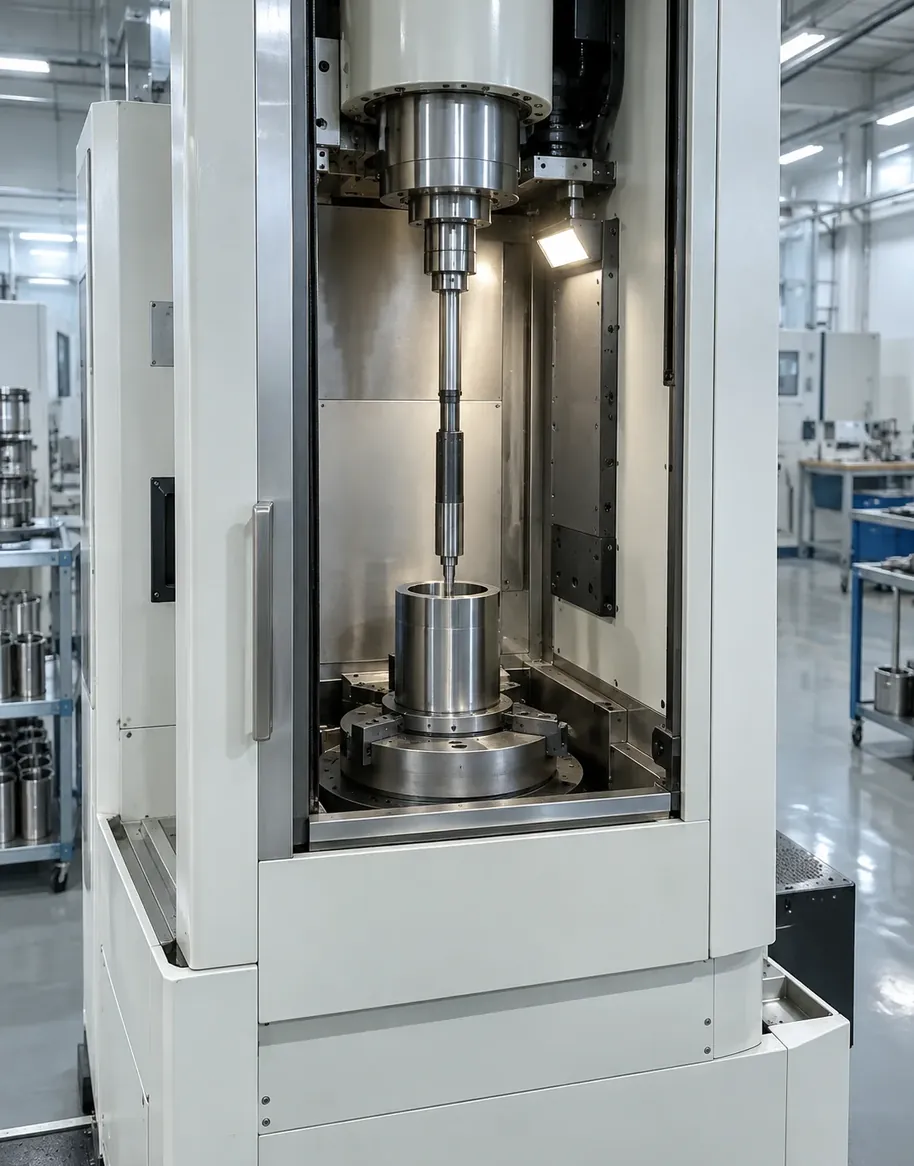
ホーニング加工は、砥石で内径を仕上げる加工です。内径φ3.0mmからφ80.0mm、長さ120mmから700mmまで対応します。真円度と円筒度を整え、しゅう動面の当たり方を機能に合わせて作ります。
面粗さの数値だけを追うと、油膜が保てない面になることがあります。相手部品の材質・潤滑の条件・使用温度をお聞きして、クロスハッチの角度と仕上げ代を決めます。
測定は内径測定器とエアマイクロメータを併用し、長さ方向の複数点で確認します。テーパが許容内かどうかは、部品の機能に合わせて判定基準を決めます。
| 内径 | φ3.0 〜 φ80.0mm |
|---|---|
| 加工長さ | 120 〜 700mm |
| 真円度 | 0.003mm以下 |
| 主な用途 | シリンダ・ブッシュ・ガイド |
製品サンプル
05
複合加工・一貫対応
複合加工の考え方
4つの加工を1社で持つため、工程をまたいだ精度の作り方を設計できます。難形状こそ、順序で決まります。
複合加工とは、ひとつの部品に対して微細穴・微細加工・深穴・内面仕上げのうち複数を組み合わせて仕上げることです。加工そのものは一般的な技術でも、順序と基準面の取り方で結果は変わります。
たとえば深穴をあけたあとに外形を仕上げると、穴の位置がわずかに動きます。逆に外形を先に仕上げると、深穴加工の保持が難しくなります。どちらを先にするかは、部品のどの寸法が機能に効くかで決まります。
当社では図面を拝見した段階で、工程の順序・基準面・測定のタイミングをまとめてご提案します。他社で難しいと言われた形状も、順序を変えると成立することがあります。
試作から量産への移行では、試作時の条件をそのまま量産に持ち込めるかを検証します。持ち込めない場合は、量産用に条件と治具を作り直し、初回ロットで確認してから本生産に入ります。
MATERIAL
対応材質と分野
切りにくい材質ほど、条件を決めるまでに時間をかけます
耐熱合金の試験加工(デモサイト用のイメージ)
材質ごとの考え方
ステンレス・チタン合金・耐熱合金は、熱が逃げにくく工具の摩耗が早い材質です。送りを落とすほど良いわけではなく、擦れて硬化する前に切り切る条件を探します。
アルミ合金・銅合金は加工しやすい反面、変形と傷が出やすい材質です。保持の圧力と取り代の配分で仕上がりが決まります。
超硬・セラミックは放電加工と研削で対応します。樹脂は熱で寸法が動くため、測定時の温度も含めて管理します。
初めての材質でも、試験片で条件を出してからお見積りします。条件出しの結果は、加工記録としてお客様にもお渡しします。
対応分野は、半導体製造装置・医療機器・自動車・航空宇宙・エネルギー・分析機器が中心です。分野ごとに求められる記録の形が違うため、必要な書類は事前にご相談ください。
- 半導体製造装置:微細穴・ガス流路・治具部品
- 医療機器:微細軸・チタン合金部品・洗浄を前提とした形状
- 自動車・エネルギー:油穴・冷却穴・耐熱合金部品
- 航空宇宙・分析機器:薄板部品・光学治具・試験片
FAQ
よくあるご質問
図面がまだ固まっていません。形状の相談からお願いできますか。
お受けしています。手描きのスケッチや現物からでも、加工できる形状・できない形状をお伝えします。加工しやすい形へ寄せるご提案もあわせて行います。
1個だけの試作でも対応いただけますか。
単品からお受けします。段取りの費用が単価に乗るため、数量が少ないほど1個あたりは高くなります。見積時に内訳をお示しします。
最短の納期はどのくらいですか。
形状と材質、当社の加工機の空き状況で変わります。急ぎのご相談は、まずお電話でご連絡ください。
加工できるかどうかの判断だけをお願いできますか。
可能です。図面をお送りいただければ、加工可否と、可能な場合の想定工程をお返しします。
測定記録は出していただけますか。
穴径・内径は全数測定し、記録を納品時にお渡しします。必要な項目と形式は事前にご相談ください。
材質の支給と手配、どちらにも対応できますか。
どちらも可能です。当社手配の場合は、材質証明の有無をあわせてご確認ください。
他社で断られた形状でも相談できますか。
工程の順序や基準面を変えると成立する場合があります。断られた理由が分かる範囲でお知らせいただけると、検討が早くなります。